
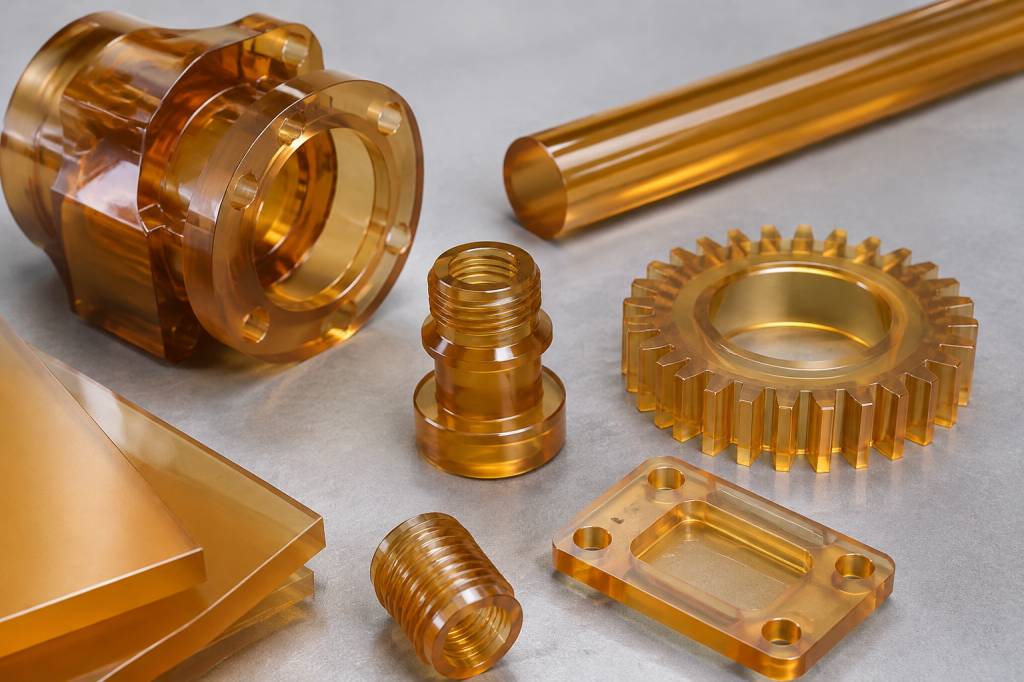
Dans un atelier, certaines pièces doivent supporter la chaleur, des cycles répétés et des produits chimiques sans prendre trop de place ni peser lourd. Le métal résiste, mais il peut être surdimensionné ou conduire l’électricité. Un plastique courant coûte moins cher, mais risque de ramollir ou de se déformer. Entre les deux, le polyétherimide, souvent désigné par le nom commercial Ultem, peut offrir une solution intéressante.
Ce thermoplastique haute performance est utilisé dans des équipements électriques, des machines et des applications de transport. Mais son nom ne suffit pas à justifier un choix. Température admissible, humidité, contraintes mécaniques, usinage et coût doivent être examinés ensemble. Voici les caractéristiques à connaître avant de l’intégrer à une conception.
Ultem et polyétherimide : de quoi parle-t-on ?
Le polyétherimide, ou PEI, est un polymère thermoplastique amorphe. Ultem est une marque commerciale de résines en PEI. Dans les échanges industriels, le nom de la marque est parfois employé pour parler du matériau, mais toutes les références disponibles ne possèdent pas exactement les mêmes propriétés. La formulation, la couleur, le renfort et le procédé de fabrication peuvent modifier les performances.
Le PEI se distingue par sa capacité à conserver une bonne tenue mécanique à température élevée, ainsi que par ses propriétés d’isolation électrique. Il est disponible sous différentes formes : granulés pour le moulage par injection, plaques et barres pour l’usinage, ou filaments adaptés à certaines impressions tridimensionnelles.
Il faut donc commencer par la fiche technique de la nuance exacte. Une valeur annoncée pour une résine non renforcée ne s’applique pas automatiquement à une pièce usinée, à une pièce imprimée ou à une nuance chargée en fibres de verre.
Une bonne tenue à la chaleur, mais pas une pièce invulnérable
L’un des principaux arguments du PEI est sa résistance thermique. Selon la nuance et la méthode d’essai, la température de transition vitreuse se situe autour de 217 °C. Cette valeur indique le passage vers un état plus souple : elle ne signifie pas qu’une pièce peut fonctionner continuellement à cette température sous charge.
La température de service admissible dépend de plusieurs facteurs : durée d’exposition, effort mécanique, géométrie, circulation d’air et présence de produits chimiques. Une bride faiblement chargée et une pièce mince soumise à une contrainte permanente ne se comporteront pas de la même manière dans un environnement chaud.
En pratique, le PEI convient aux composants exposés à une chaleur que des thermoplastiques courants supporteraient difficilement. Il peut notamment être envisagé pour des isolants, des supports ou des pièces proches d’une source chaude. La validation doit toutefois porter sur le cycle réel, pas seulement sur un pic de température relevé pendant quelques secondes.
Un essai utile consiste à faire fonctionner un prototype dans les conditions représentatives : température, charge, durée et cycles de nettoyage. Il permet de repérer le fluage, c’est-à-dire la déformation progressive d’une pièce sous un effort maintenu. Un matériau peut rester solide au toucher tout en perdant peu à peu sa géométrie fonctionnelle.
Propriétés mécaniques et électriques : les atouts en service
Le PEI présente une rigidité intéressante et une bonne stabilité dimensionnelle pour un polymère. Il peut remplacer certaines pièces métalliques lorsque les efforts restent compatibles avec ses limites. Réduire la masse peut alors simplifier la manipulation, diminuer l’inertie d’un mécanisme ou limiter la charge sur un support.
Il conserve également de bonnes propriétés isolantes. C’est un point important dans les composants électriques où une pièce doit à la fois maintenir des éléments en position et empêcher le passage du courant. Des connecteurs, des corps isolants et des supports de composants peuvent ainsi être fabriqués en PEI, sous réserve de respecter les exigences de conception et de sécurité applicables.
Son comportement au feu peut aussi être un avantage dans certaines applications. Plusieurs nuances présentent une bonne résistance à l’inflammation et peuvent satisfaire des exigences spécifiques. Il ne faut cependant pas transformer cette caractéristique en affirmation générale : le classement dépend de la formulation, de l’épaisseur de l’éprouvette et de la norme considérée. Pour un équipement réglementé, seule la documentation de la nuance exacte fait foi.
Le PEI n’est pas pour autant un substitut universel au métal. Il est généralement moins rigide et moins résistant à l’usure que des solutions métalliques bien conçues. Si une pièce subit des chocs répétés, un frottement important ou des efforts élevés, un essai comparatif reste nécessaire. L’allègement n’est une réussite que si la durée de vie suit.
Résistance chimique : vérifier le produit et les conditions
Le polyétherimide peut résister à de nombreux produits, mais sa compatibilité chimique n’est pas absolue. Les solvants, les détergents, les huiles, les agents de nettoyage et les désinfectants n’ont pas tous le même effet. La concentration, la température et la durée de contact comptent autant que le nom du produit.
Un fluide peut ne pas provoquer de dégradation visible lors d’un contact bref, tout en favorisant une fissuration sous contrainte après plusieurs semaines. Ce phénomène est particulièrement important sur les pièces déjà sollicitées ou comportant des angles vifs. Une pièce immergée, une pièce simplement éclaboussée et une pièce nettoyée à chaud n’ont donc pas le même niveau d’exposition.
Avant de valider une nuance, il est utile de réunir les informations suivantes :
-
Le nom commercial et, si possible, la composition du produit en contact.
-
La température et la durée d’exposition, y compris pendant le nettoyage.
-
La contrainte appliquée à la pièce et la géométrie des zones sollicitées.
-
Les recommandations de compatibilité fournies par le fabricant de la résine.
Pour une application critique, un essai sur éprouvette ou sur prototype est préférable à une décision fondée uniquement sur un tableau générique. Le coût de quelques essais est souvent faible face à celui d’un arrêt de production ou d’un remplacement prématuré.
Où rencontre-t-on le PEI en industrie ?
Les applications électriques et électroniques figurent parmi les usages courants. Le PEI peut servir à fabriquer des connecteurs, des supports, des boîtiers et des isolants qui doivent conserver leur forme dans un environnement chaud. Sa combinaison de rigidité et d’isolation permet parfois de réunir plusieurs fonctions dans une seule pièce.
Dans les machines, il peut être envisagé pour des guides, des entretoises, des supports ou des composants sur mesure. L’intérêt est particulièrement net lorsque la pièce doit être isolante, légère et résistante à une température supérieure à celle tolérée par un plastique standard. Pour une petite série, l’usinage dans une plaque ou une barre peut aussi éviter la création d’un moule spécifique.
Le secteur des transports utilise des polymères techniques pour alléger certains équipements et répondre à des contraintes de température ou de comportement au feu. Le PEI peut entrer dans des pièces intérieures, des composants électriques ou des supports, selon les exigences du programme. Dans l’aéronautique et le ferroviaire, les certifications et la traçabilité sont déterminantes : une propriété intéressante ne dispense jamais de qualifier la matière et le procédé.
On trouve également des pièces en PEI dans certains équipements médicaux ou de laboratoire. La résistance à des procédés de stérilisation peut rendre le matériau pertinent pour des composants adaptés. Là encore, la validation dépend de la nuance, du nombre de cycles, de la méthode de stérilisation et des exigences réglementaires. Un matériau compatible dans une application ne l’est pas automatiquement dans une autre.
Usinage, moulage et impression : le procédé change la pièce
Le PEI peut être usiné à partir de semi-produits, moulé par injection ou mis en œuvre par fabrication additive avec des équipements adaptés. Chaque voie répond à un besoin différent. L’usinage est pratique pour les prototypes et les petites séries. L’injection devient intéressante lorsque les volumes justifient le coût de l’outillage. L’impression tridimensionnelle facilite la réalisation de géométries complexes, mais les propriétés dépendent du procédé et de l’orientation des couches.
En usinage, une pièce de PEI peut générer des contraintes internes. Une géométrie trop mince, un enlèvement de matière important ou un bridage excessif peuvent entraîner une déformation après fabrication. Il faut aussi choisir des outils et des paramètres adaptés pour limiter l’échauffement et obtenir une finition correcte. Le fournisseur de semi-produits peut préciser les recommandations associées à la nuance.
En fabrication additive, la température de traitement élevée impose un équipement approprié. Une imprimante courante ne suffit pas forcément. Il faut également tenir compte de l’adhésion entre les couches, du retrait et de l’état de surface. Une pièce imprimée peut convenir à un prototype fonctionnel ou à une série limitée, mais ses performances ne doivent pas être assimilées sans vérification à celles d’une pièce moulée ou usinée.
Pour l’injection, la qualité de la pièce dépend du séchage, de la température de transformation, de la conception du moule et du contrôle du procédé. Le matériau étant technique et coûteux, les rebuts peuvent peser lourd dans le prix final. Une conception validée avec le transformateur évite souvent de découvrir trop tard un défaut de remplissage ou une déformation.
Le coût total : comparer plus que le prix au kilogramme
Le PEI coûte généralement plus cher que les plastiques de commodité. Le comparer uniquement au prix de la matière première conduit donc à une décision incomplète. Il faut intégrer le coût du procédé, de l’outillage, de l’usinage, du contrôle, des rebuts et du remplacement pendant la durée de vie de l’équipement.
Supposons qu’un support métallique soit lourd et demande une opération d’isolation supplémentaire. Une pièce en PEI peut, dans certains cas, réunir les deux fonctions et réduire le nombre d’éléments à assembler. À l’inverse, si la pièce est produite en grande série et fonctionne dans un environnement peu exigeant, un polymère moins coûteux ou un métal peut rester plus économique.
La bonne comparaison porte donc sur la fonction complète. Combien coûte la pièce installée ? Quel est son temps de montage ? Quelle maintenance demande-t-elle ? Que se passe-t-il en cas de défaillance ? Une matière haut de gamme se justifie lorsqu’elle résout une contrainte mesurable, pas parce que sa fiche technique impressionne.
Les vérifications à faire avant de choisir une nuance
Avant de spécifier du PEI, il est utile de rédiger un cahier des charges simple, fondé sur les conditions réelles de fonctionnement. Il doit distinguer les exigences indispensables des préférences de conception.
-
Relever la température continue, les pics et la durée des cycles.
-
Identifier les efforts, les vibrations, les chocs et les risques de déformation à long terme.
-
Documenter les fluides, les produits de nettoyage et leurs conditions d’emploi.
-
Vérifier les exigences électriques, incendie, réglementaires et de traçabilité.
-
Comparer les procédés possibles en fonction du volume, des délais et de la géométrie.
-
Demander la fiche technique de la nuance exacte et réaliser un essai représentatif si l’enjeu le justifie.
Le polyétherimide est un matériau de compromis performant : plus résistant à la chaleur que beaucoup de plastiques courants, isolant et suffisamment rigide pour des pièces techniques. Son intérêt se mesure toutefois à l’échelle de l’application complète. En définissant clairement les contraintes, puis en validant la nuance et le procédé, on évite deux erreurs fréquentes : payer trop cher pour une performance inutile, ou choisir un matériau séduisant sur le papier mais mal adapté à l’atelier.