

Dans un atelier, une fixation peut sembler être un détail. Jusqu’au moment où elle se desserre, déforme la pièce ou rend le démontage impossible. La pointe joue pourtant un rôle déterminant dans de nombreux systèmes de fixation industriels. Elle guide l’élément, facilite la pénétration dans le matériau et influence directement la tenue mécanique de l’assemblage.
Vis à pointe standard, pointe conique, pointe ogive, pointe cuvette ou pointe autoperceuse : les formes sont nombreuses. Elles ne répondent pas aux mêmes contraintes et ne doivent pas être choisies uniquement en fonction du diamètre ou du prix unitaire.
Voici les principaux types de pointes, leurs usages et les critères à examiner avant de lancer une série ou de valider une intervention sur site.
À quoi sert réellement la pointe d’une fixation ?
La pointe correspond à l’extrémité de la fixation qui entre en premier dans le matériau. Sur une vis, un clou, une tige filetée ou certains rivets, elle assure plusieurs fonctions.
- Positionner la fixation : elle limite le risque de glissement au démarrage.
- Amorcer la pénétration : sa géométrie réduit l’effort nécessaire pour entrer dans le matériau.
- Écarter ou couper la matière : selon son profil, elle repousse les fibres du bois ou crée un filet dans un support métallique.
- Améliorer la tenue : une pointe adaptée réduit les contraintes parasites autour du trou.
- Accélérer la pose : un bon profil limite les opérations de perçage, de centrage ou de reprise.
La pointe ne travaille donc pas seule. Elle agit avec le filetage, la tête, le diamètre, le traitement de surface et le matériau de la fixation. Modifier un seul de ces paramètres peut changer complètement le comportement de l’assemblage.
Les principaux types de pointes
La pointe conique classique
C’est la forme la plus courante sur les vis à bois, certaines vis universelles et de nombreuses vis de fixation générale. Elle se termine en cône plus ou moins marqué.
Son fonctionnement est simple : la pointe pénètre progressivement dans le support et crée une zone d’amorçage pour le filet. Elle convient bien aux matériaux relativement tendres, comme le bois, certains plastiques ou les panneaux dérivés du bois.
Dans une application industrielle, elle reste pertinente pour les fixations de capots, les montages d’habillage, les éléments d’agencement technique ou les assemblages qui ne subissent pas de fortes vibrations.
Sa limite est connue : dans un acier épais ou un inox dur, elle ne perce pas réellement la matière. Elle pousse, marque et peut provoquer un échauffement avant de patiner. Dans ce cas, il faut prépercer ou choisir une pointe conçue pour le perçage.
La pointe effilée ou aiguille
Très fine, cette pointe facilite le centrage et démarre rapidement dans le support. Elle est fréquente sur les vis destinées au bois, aux panneaux et à certains matériaux composites.
Elle présente un avantage sur les lignes d’assemblage où l’opérateur doit positionner rapidement la fixation. Le risque de dérapage de l’embout est plus faible, surtout lorsque la surface est lisse ou inclinée.
Il faut toutefois rester attentif à la fragilité de l’extrémité. Une pointe très fine peut se déformer si la fixation est utilisée dans un matériau trop dense ou si le couple de vissage est excessif. La rapidité de pose ne doit pas masquer l’inadéquation du support.
La pointe autoperceuse
La pointe autoperceuse, souvent appelée pointe « foreuse », possède une géométrie proche d’un petit foret. Elle est utilisée pour fixer des tôles, des profilés métalliques ou des panneaux sandwich sans perçage préalable.
Son intérêt est direct : une seule opération permet de percer le support puis de former ou d’engager le filet. Sur une ligne de montage, le gain de temps peut être significatif. Il faut cependant le mesurer sur l’ensemble du cycle, et pas seulement sur le geste de l’opérateur.
- Temps de perçage supprimé.
- Réduction du nombre d’outils nécessaires.
- Moins de manipulations de la pièce.
- Risque réduit de mauvais alignement entre le trou et la vis.
- Possibilité de pose avec une visseuse à limiteur de couple.
La capacité de perçage dépend de la longueur de la pointe, de sa dureté et de l’épaisseur cumulée des tôles. Une pointe trop courte ne traversera pas correctement l’empilement. Une pointe trop longue peut dépasser dans une zone où elle représente un risque pour l’utilisateur, les câbles ou les composants voisins.
La pointe à ailettes
Sur certaines vis destinées aux plaques de plâtre, aux panneaux ou aux assemblages bois-métal, la pointe est associée à des ailettes. Ces éléments élargissent temporairement le passage dans le premier matériau avant de se rompre ou de s’effacer au contact du support métallique.
Le principe permet de traverser proprement une plaque puis de s’ancrer dans le profilé situé derrière. C’est une solution efficace lorsque deux matériaux de nature différente sont superposés.
Ce type de fixation n’est pas interchangeable avec une vis autoperceuse classique. Les ailettes sont calibrées pour un usage précis. Si elles ne se rompent pas au bon moment, la fixation peut mal plaquer la plaque ou créer un jeu.
La pointe émoussée, plate ou tronquée
Une pointe plate n’est pas destinée à pénétrer profondément dans le matériau. Elle est utilisée lorsque la fixation doit appuyer, maintenir ou bloquer un élément sans le perforer.
On la retrouve notamment sur les vis sans tête, les vis de pression et certains systèmes de réglage. La pointe peut être plate, cylindrique, bombée ou striée selon le niveau de marquage accepté et la force de maintien recherchée.
Une pointe cuvette, par exemple, concentre l’effort sur une petite zone. Elle améliore le blocage sur un arbre ou une surface métallique, mais peut laisser une empreinte. Pour une pièce démontable et réutilisable, cette marque doit être anticipée.
La pointe ogive ou arrondie
La pointe arrondie est choisie lorsque l’on souhaite limiter l’agressivité de la fixation. Elle peut servir au positionnement, au guidage ou au contact avec une pièce mobile.
Elle ne remplace pas une pointe de perçage. Son rôle est davantage mécanique que perforant. On la trouve sur des vis de réglage, des poussoirs, certains éléments de bridage et des systèmes où la fixation doit appuyer sans entailler fortement la pièce en face.
Pointe de vis, pointe de clou : des logiques différentes
Le mot « pointe » peut aussi désigner directement un clou. Dans ce cas, la géométrie est généralement plus simple, mais les critères de choix restent importants.
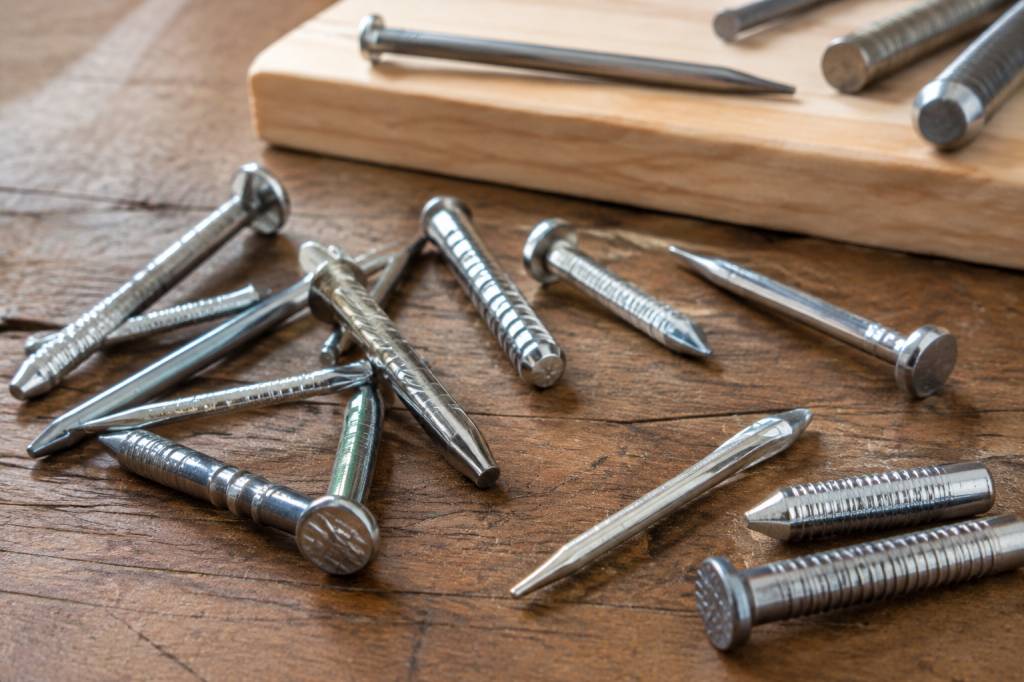
Un clou à pointe diamant possède une extrémité affûtée sur plusieurs faces. Il pénètre efficacement dans le bois en écartant les fibres. Un clou à pointe émoussée réduit le risque de fendre une pièce fragile, au prix d’un effort de pose supérieur.
Dans les applications industrielles, la forme de la pointe doit être mise en relation avec le sens des fibres, la distance au bord et l’épaisseur de la pièce. Enfoncer une fixation trop agressive près d’un bord peut provoquer une fissure, même si le diamètre paraît raisonnable.
La règle de terrain est simple : plus le support est fragile, plus il faut maîtriser l’effort d’introduction. Un préperçage, une pointe moins agressive ou une fixation de diamètre inférieur peuvent éviter une reprise coûteuse.
Les critères de choix à examiner avant la pose
Le matériau support
La première question est toujours la même : dans quoi la pointe doit-elle entrer ? Bois massif, acier doux, acier inoxydable, aluminium, plastique, béton ou matériau composite ne réagissent pas de la même manière.
Un profil efficace dans du bois peut être totalement inadapté dans de l’aluminium. À l’inverse, une vis autoperceuse conçue pour la tôle peut éclater un panneau ou écraser un plastique injecté.
Il faut également tenir compte de l’épaisseur et de la dureté du support. Deux tôles de même épaisseur peuvent présenter des comportements très différents selon leur nuance, leur traitement thermique ou leur revêtement.
L’épaisseur à traverser
La pointe doit traverser les matériaux prévus sans créer de problème sur la face opposée. Pour une fixation autoperceuse, la longueur utile de perçage doit être suffisante pour franchir l’empilement avant que le filetage ne commence à travailler.
Dans le cas d’une vis à bois, la longueur doit permettre un ancrage assez profond, sans déboucher dans une zone visible ou dangereuse. Une fixation trop courte manque de prise. Une fixation trop longue peut endommager un câble, un joint ou un composant placé derrière.
La charge et les vibrations
Une pointe facilite la pose, mais elle ne garantit pas à elle seule la tenue de l’assemblage. Pour une machine vibrante, un convoyeur ou un équipement mobile, le choix doit intégrer le risque de desserrage.
Le diamètre, le pas du filet, la longueur d’engagement, le type d’écrou ou de rondelle et le couple de serrage jouent un rôle majeur. Dans certaines situations, une pointe de vis agressive peut même favoriser une mauvaise mise en place si elle génère trop de copeaux ou déforme localement la tôle.
Sur une fixation soumise à des efforts alternés, il est préférable de valider le montage par un essai représentatif. Une pose manuelle sur une pièce d’échantillon ne suffit pas toujours à reproduire les vibrations réelles de l’équipement.
La corrosion et l’environnement
Une pointe travaille souvent dans une zone exposée. Elle peut traverser un revêtement et mettre le métal de base en contact avec l’humidité. Le choix de l’acier, du traitement de surface et de la compatibilité galvanique devient alors essentiel.
- Acier zingué : adapté à de nombreuses applications intérieures et à des environnements modérément humides.
- Acier inoxydable : pertinent en présence d’humidité, de lavage fréquent ou dans certains environnements alimentaires, sous réserve de choisir la bonne nuance.
- Revêtement anticorrosion renforcé : utile pour l’extérieur et les atmosphères industrielles plus agressives.
- Fixation compatible avec le support : à vérifier lorsque deux métaux différents sont en contact.
Une fixation bon marché qui rouille en quelques mois coûte finalement plus cher qu’un modèle mieux protégé. Le coût total inclut le remplacement, l’arrêt de production et l’accès parfois difficile à la zone de maintenance.
La méthode de pose
Une pointe performante peut donner de mauvais résultats si l’outil ou le réglage ne suit pas. Le couple de vissage, la vitesse de rotation et l’alignement influencent directement la qualité de l’assemblage.
Une vitesse trop élevée échauffe la pointe et dégrade le traitement de surface. Un couple excessif endommage le filet ou écrase la tête. Une visseuse mal tenue crée un trou ovalisé et réduit la tenue mécanique.
Pour les séries, un contrôle simple peut faire la différence : vérifier le couple, observer la forme du copeau et contrôler régulièrement quelques assemblages en traction ou en arrachement. Ce sont des mesures peu coûteuses, mais elles évitent de découvrir le problème après plusieurs centaines de pièces.
Les erreurs fréquentes en atelier
La première erreur consiste à choisir une fixation uniquement selon son diamètre. Deux vis de même diamètre peuvent avoir des pointes, des aciers et des capacités de perçage très différents.
La deuxième est de remplacer une pointe autoperceuse par une vis standard « parce qu’elle est disponible ». Le montage peut sembler tenir, mais le temps de pose augmente et la qualité devient dépendante du préperçage réalisé par l’opérateur.
Autre cas courant : utiliser une pointe trop longue dans une tôle fine. Elle traverse rapidement la pièce, mais le filet utile reste limité. Le résultat est parfois moins solide qu’avec une fixation plus courte et mieux adaptée.
Enfin, le contrôle visuel ne suffit pas toujours. Une vis bien enfoncée n’est pas forcément correctement serrée. Pour une application critique, le contrôle doit porter sur le couple, la profondeur d’engagement, l’état du support et la répétabilité de la pose.
Une méthode simple pour sélectionner la bonne pointe
Avant de commander, il est utile de formaliser le besoin en quelques étapes.
- Identifier les matériaux à traverser et leur épaisseur.
- Définir la charge, les vibrations et la fréquence de démontage.
- Choisir une pointe de pénétration, de perçage ou de pression selon la fonction réelle.
- Vérifier la longueur utile et le risque de dépassement.
- Sélectionner la matière et le traitement de surface selon l’environnement.
- Valider la pose avec l’outil réellement utilisé en production.
- Comparer le coût complet : fixation, temps de pose, outillage, maintenance et rebut.
Un essai sur quelques pièces représentatives reste souvent le meilleur investissement. Il permet de comparer la vitesse de pose, le couple nécessaire, la tenue après sollicitation et l’état du support.
La bonne pointe n’est donc pas nécessairement la plus fine, la plus dure ou la moins chère. C’est celle qui répond à la fonction attendue avec un niveau de risque maîtrisé. Dans une fixation industrielle, quelques millimètres de géométrie peuvent modifier le temps de cycle, la qualité de l’assemblage et la durée de vie de l’équipement. C’est peu visible à l’œil nu, mais très concret sur le terrain.