

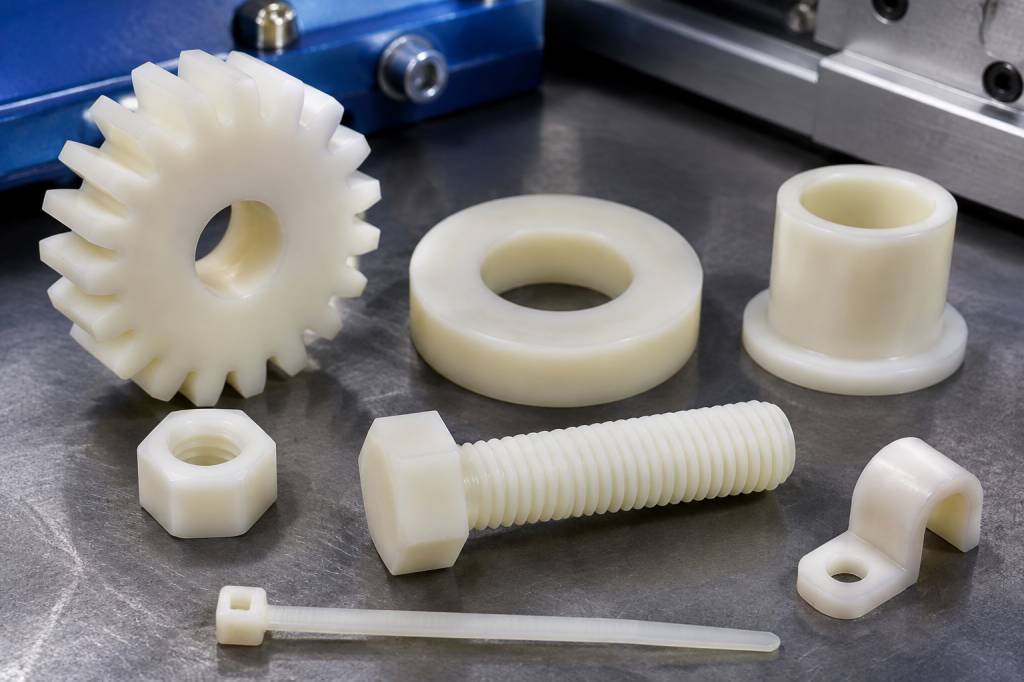
Dans un atelier, une roue dentée en métal peut être bruyante, lourde et coûteuse à usiner. Une pièce en plastique, elle, peut alléger l’ensemble et réduire les frottements, mais seulement si elle résiste aux efforts, à la température et aux produits présents sur le site. Le polyamide 6, souvent désigné par le sigle PA6, répond à une partie de ces besoins. À condition de bien choisir sa nuance et de tenir compte de l’humidité.
Une précision s’impose d’emblée : le sujet est ici le PA6, ou polyamide 6. Il ne faut pas le confondre avec le PA66, le polyamide 66. Ces deux matières appartiennent à la famille des polyamides et partagent certaines caractéristiques, mais elles ne sont pas interchangeables. Leurs performances et leur comportement varient selon les conditions d’utilisation.
Le PA6, c’est quoi exactement ?
Le PA6 est un thermoplastique technique. Il est fabriqué à partir d’un seul type d’unité chimique, le caprolactame, qui forme de longues chaînes de polymère. En pratique, cette structure lui donne une combinaison intéressante de résistance mécanique, de tenue à l’usure et de facilité de transformation.
On le trouve sous différentes formes : granulés pour le moulage, plaques, barres ou tubes destinés à l’usinage. Des additifs peuvent aussi modifier ses propriétés. Une nuance chargée en fibres de verre, par exemple, gagne en rigidité, mais perd une partie de sa capacité à absorber les chocs. Le choix ne se résume donc pas à « du PA6 » : il faut préciser la formulation et le procédé de fabrication.
Le PA6 est parfois vendu sous l’appellation « nylon 6 ». Dans l’industrie, les désignations PA6 et polyamide 6 sont les plus explicites. Pour éviter les erreurs de commande, vérifiez toujours la fiche technique et la nuance exacte.
PA6 et PA66 : une différence qui compte
La confusion entre PA6 et PA66 est fréquente, notamment parce que les noms se ressemblent et que les deux matières sont utilisées pour des pièces techniques. Le PA66 est constitué de deux unités chimiques différentes, tandis que le PA6 n’en utilise qu’une. Cette différence de structure influence leurs propriétés, sans permettre de résumer leur comportement à une règle unique dans toutes les situations.
En général, le PA66 présente une meilleure tenue à la chaleur et une rigidité supérieure. Le PA6 est souvent apprécié pour sa résistance aux chocs et sa facilité de mise en œuvre. Mais ces tendances dépendent aussi de l’humidité, de la géométrie de la pièce, des renforts et des conditions de mesure. Une nuance de PA6 renforcée peut ainsi être plus rigide qu’une nuance de PA66 non renforcée.
La bonne méthode consiste à comparer les fiches techniques à conditions équivalentes. Une résistance mesurée sur une matière sèche ne prédit pas forcément le comportement d’une pièce exposée à l’humidité pendant plusieurs semaines.
Les propriétés à connaître avant de concevoir une pièce
Le PA6 combine plusieurs atouts utiles pour les composants mécaniques. Il est robuste, résiste bien à l’abrasion et présente un faible coefficient de frottement dans de nombreuses applications. Ces caractéristiques en font un candidat courant pour les pièces mobiles ou soumises à des contacts répétés.
- Résistance mécanique : le PA6 supporte des efforts importants pour un plastique, avec des résultats qui dépendent de la nuance et de la direction des efforts dans la pièce.
- Résistance à l’usure : il convient aux pièces en mouvement, comme les galets, les roues ou certains paliers.
- Absorption des chocs : sa ténacité peut aider à limiter les ruptures lors d’impacts ou de sollicitations variables.
- Facilité de transformation : il se moule et s’usine, ce qui permet de produire aussi bien des pièces en série que des éléments fabriqués à la demande.
- Résistance chimique : il résiste à de nombreux huiles, graisses et hydrocarbures, mais pas à tous les produits chimiques.
Une limite mérite une attention particulière : le PA6 absorbe l’humidité. Cette absorption modifie ses dimensions et ses propriétés mécaniques. Une pièce peut gonfler et devenir plus souple. Ce comportement n’est pas nécessairement un défaut, mais il doit être intégré au dimensionnement, surtout lorsqu’il s’agit d’un ajustement précis.
Il faut aussi surveiller la température. Les valeurs maximales annoncées dans une fiche technique ne signifient pas qu’une pièce peut travailler en continu à cette température sous charge. La durée d’exposition, les efforts et les cycles thermiques comptent autant que le chiffre affiché.
Les avantages concrets en production
Le premier avantage se mesure souvent au montage. Remplacer une pièce métallique par une pièce en PA6 peut réduire la masse d’un sous-ensemble, simplifier la manutention et diminuer le bruit. Sur une ligne équipée de guides ou de roues, cet allègement peut aussi réduire l’inertie des pièces en mouvement.
Le deuxième gain concerne l’usure. Un patin ou un galet en PA6 peut fonctionner avec moins de bruit qu’un équivalent métallique en contact direct. Si la conception le permet, il peut aussi limiter le besoin de lubrification. Cela ne signifie pas qu’il est toujours préférable au métal : la pression, la vitesse, l’échauffement et la présence de particules abrasives restent déterminants.
Le troisième avantage est économique. Une pièce injectée peut être produite rapidement en grande série, avec une géométrie qui serait plus coûteuse à usiner dans un métal. Pour une petite série ou un remplacement ponctuel, l’usinage d’une plaque ou d’une barre de PA6 peut également être une solution pratique. Le coût de la matière n’est toutefois qu’une partie de l’équation. Il faut intégrer la durée de vie, les arrêts de production et la fréquence de remplacement.
Où utilise-t-on le PA6 en industrie ?
Dans les équipements de manutention, le PA6 sert à fabriquer des roues, des galets, des rouleaux, des guides et des patins. Ces pièces doivent supporter des contacts répétés tout en limitant le bruit et les frottements. Pour un convoyeur, le choix dépendra notamment de la charge transportée, de la vitesse, de la température et de la propreté de l’environnement.
Dans les machines, on le retrouve aussi sous forme d’engrenages, de bagues, de paliers ou de supports. Un engrenage en polyamide peut réduire le bruit d’un mécanisme. En revanche, il faut vérifier la charge admissible et la dissipation de chaleur. Un engrenage qui tourne vite ou transmet un couple élevé ne se choisit pas sur la seule base de la matière.
Le PA6 est également utilisé dans des pièces de protection, des boîtiers, des éléments de fixation et des composants d’équipements industriels. Lorsqu’il est renforcé par des fibres de verre, il peut convenir à des pièces qui demandent davantage de rigidité et une meilleure stabilité sous charge. La contrepartie : la matière devient plus abrasive pour les outils d’usinage et peut se comporter différemment lors d’un choc.
Dans le secteur automobile et dans certains équipements électriques, on trouve des composants en polyamide adaptés aux contraintes propres à chaque application. Pour ces usages, les exigences réglementaires, la tenue au feu, l’isolation électrique et la température de service doivent être vérifiées pour la nuance considérée.
Le point sensible : l’humidité et la stabilité dimensionnelle
Imaginez une bague usinée avec un jeu très faible, puis installée dans un environnement humide. Si elle absorbe de l’eau, ses dimensions peuvent évoluer. Le montage qui fonctionnait parfaitement à la réception peut alors devenir trop serré. À l’inverse, une pièce qui doit rester rigide peut perdre une partie de sa rigidité lorsqu’elle est conditionnée dans l’humidité.
Pour limiter les mauvaises surprises, demandez dans quelles conditions les caractéristiques mécaniques de la fiche technique ont été mesurées : matière sèche ou conditionnée, température d’essai, méthode utilisée. Pour les pièces de précision, prévoyez les variations dimensionnelles liées à l’environnement et vérifiez la tolérance après conditionnement si nécessaire.
Le stockage compte également. Les granulés destinés au moulage doivent être séchés selon les recommandations du fournisseur. Une humidité excessive avant transformation peut entraîner des défauts de fabrication et dégrader les propriétés de la pièce. Le séchage n’est pas une formalité : c’est une étape du procédé.
Comment choisir la bonne nuance de PA6 ?
Avant de remplacer une pièce existante ou de lancer une conception, rassemblez les conditions réelles d’utilisation. Les données de catalogue donnent un point de départ ; elles ne remplacent pas l’analyse de terrain. Une pièce qui fonctionne à faible vitesse dans un atelier sec n’aura pas nécessairement le même résultat sur une machine exposée à l’eau ou à des cycles thermiques.
- Efforts et durée : précisez la charge, les chocs éventuels et le nombre d’heures de fonctionnement.
- Environnement : identifiez l’humidité, les produits de nettoyage, les huiles, les poussières et les températures réellement rencontrées.
- Précision : vérifiez les jeux, les tolérances et l’évolution dimensionnelle possible.
- Procédé : distinguez une pièce moulée d’une pièce usinée ; leurs contraintes de fabrication et leur comportement peuvent différer.
- Renforts et additifs : choisissez une nuance renforcée ou modifiée seulement si le gain recherché est utile pour l’application.
Pour une pièce critique, un essai en conditions réelles reste souvent le moyen le plus fiable de valider le choix. Il n’est pas nécessaire de commencer par un programme d’essais coûteux : un prototype, quelques mesures dimensionnelles et un suivi de l’usure peuvent déjà révéler un problème de conception.
Le coût total de possession plutôt que le prix au kilo
Une pièce en PA6 peut coûter moins cher qu’une pièce métallique, mais ce n’est pas automatique. Le coût final dépend du volume, de la complexité, du procédé, de l’outillage et des opérations de finition. Il faut aussi chiffrer les conséquences d’une défaillance : arrêt de ligne, intervention de maintenance, rebut ou perte de précision.
Un retour d’expérience simple consiste à comparer deux solutions sur une période définie : prix d’achat, durée de vie observée, fréquence de remplacement et temps d’intervention. Si le PA6 réduit le bruit mais s’use trop vite sous une charge élevée, le gain initial peut disparaître. À l’inverse, une pièce plus légère et facile à remplacer peut simplifier la maintenance et réduire les arrêts.
Le bon choix n’est donc pas « le plastique plutôt que le métal » ni « le PA6 plutôt que le PA66 ». C’est la matière qui répond aux contraintes mesurées, dans la géométrie et l’environnement prévus. Le PA6 offre une combinaison utile de résistance, de tenue à l’usure et de facilité de transformation. Sa sensibilité à l’humidité et ses limites thermiques imposent toutefois de travailler à partir des conditions réelles, pas seulement d’une valeur de catalogue.