

Sur un plan, une tête de vis ou une fiche de maintenance, une cote de 7/16 pouce peut vite devenir une source d’hésitation. Faut-il prendre une clé de 11 mm, de 12 mm, ou convertir la valeur avant de commander la pièce ? La réponse dépend de ce que mesure réellement cette cote. Pour la conversion elle-même, le résultat est net : 7/16 pouce correspond exactement à 11,1125 mm.
Cette valeur exacte ne signifie pas pour autant que toutes les pièces concernées mesurent 11,1125 mm au pied à coulisse. Entre la dimension nominale, les tolérances de fabrication et la fonction de la cote, il faut distinguer plusieurs choses. Voici comment convertir la mesure et l’utiliser sans se tromper sur le terrain.
La conversion exacte de 7/16 pouce en millimètres
Un pouce international vaut exactement 25,4 mm. Il suffit donc de multiplier la fraction de pouce par 25,4 :
7/16 × 25,4 = 11,1125 mm
La fraction 7/16 vaut 0,4375 en écriture décimale. Le calcul peut aussi s’écrire ainsi : 0,4375 × 25,4 = 11,1125. Dans les documents techniques ou les échanges d’atelier, on arrondit généralement ce résultat à 11,11 mm. Pour un repérage rapide, on peut aussi dire environ 11,1 mm.
La conversion à quatre décimales est exacte, car la définition du pouce est fixée à 25,4 mm. En revanche, l’arrondi à 11,11 mm est une valeur pratique, pas une nouvelle dimension exacte. Garder cette distinction en tête évite de donner une précision trompeuse dans un relevé ou une commande.
Pourquoi trouve-t-on encore des dimensions en pouces ?
Le système métrique est largement utilisé dans l’industrie française, mais les pouces restent présents dans de nombreux équipements, composants et documents. On en rencontre notamment sur des machines importées, des matériels anciens, des accessoires de tuyauterie et des éléments de fixation conçus selon des normes impériales.
Un technicien peut ainsi relever une cote en pouces sur une pièce, puis devoir la comparer à un outil ou à un composant acheté en millimètres. La conversion permet de faire le lien, mais elle ne suffit pas toujours à identifier la pièce. Une dimension peut désigner le diamètre d’une tige, la largeur d’une tête, un diamètre nominal de raccord ou une référence de filetage. Le nombre seul ne raconte pas toute l’histoire.
Comment faire la conversion soi-même
Pour convertir une mesure en pouces vers des millimètres, multipliez-la par 25,4. Si la cote est exprimée sous forme de fraction, commencez par diviser le numérateur par le dénominateur.
-
Convertir 7/16 en nombre décimal : 7 ÷ 16 = 0,4375.
-
Multiplier le résultat par 25,4 : 0,4375 × 25,4 = 11,1125.
-
Arrondir selon le besoin : 11,11 mm pour un usage courant, ou conserver 11,1125 mm pour une conversion exacte.
Pour passer des millimètres aux pouces, on fait l’opération inverse : on divise la valeur en millimètres par 25,4. Il est utile de garder cette règle sous la main lorsqu’on travaille avec des plans mixtes ou des pièces dont les références utilisent des systèmes différents.
Repères de conversion autour de 7/16 pouce
Comparer les fractions voisines aide à vérifier rapidement une mesure. Le tableau ci-dessous donne quelques repères courants :
-
3/8 pouce = 9,525 mm.
-
7/16 pouce = 11,1125 mm.
-
1/2 pouce = 12,7 mm.
-
9/16 pouce = 14,2875 mm.
-
5/8 pouce = 15,875 mm.
Ces valeurs permettent de repérer un ordre de grandeur, mais elles ne remplacent pas la vérification de la fonction de la cote. Une mesure proche de 11,1 mm ne prouve pas, à elle seule, qu’il s’agit d’une pièce désignée comme 7/16 pouce.
Une dimension nominale n’est pas toujours une dimension mesurée
En mécanique, la valeur inscrite sur un plan ou dans une désignation est souvent une dimension nominale. C’est la valeur de référence utilisée pour décrire une pièce ou une famille de composants. La pièce réellement fabriquée peut présenter une légère différence, définie par les tolérances applicables.
La cote 7/16 pouce peut donc correspondre à une dimension nominale de 11,1125 mm sans que chaque pièce mesure exactement cette valeur. La tolérance dépend du type de composant, de la norme de fabrication, de la fonction attendue et parfois de la classe de précision. Pour un assemblage sans exigence particulière, quelques centièmes de millimètre peuvent être sans conséquence. Pour un ajustement précis ou une pièce de sécurité, la tolérance doit être connue et respectée.
Autre point important : une cote de 7/16 pouce peut désigner la dimension nominale d’un filetage. Dans ce cas, elle ne correspond pas nécessairement au diamètre que l’on mesure directement sur le sommet des filets. Le profil, le pas et les tolérances font partie de l’identification. Commander une pièce uniquement parce que son diamètre mesuré semble proche de 11,1 mm est donc risqué.
Cas pratique : choisir une clé pour une fixation
Imaginons qu’une fiche de maintenance indique une vis de 7/16 pouce et qu’il faille intervenir rapidement sur une machine. La conversion donne 11,1125 mm. Peut-on utiliser une clé de 11 mm ? Pas nécessairement. Il faut d’abord savoir ce que signifie la cote indiquée.
Si 7/16 pouce désigne la largeur entre les faces opposées de la tête de vis, une clé métrique de 11 mm est très proche, mais elle est légèrement plus petite que la valeur nominale convertie. Elle peut ne pas entrer, ou elle peut imposer un effort excessif. Une clé en pouces de la dimension correspondante sera généralement le choix le plus adapté si la fixation est conçue pour cet outil.
À l’inverse, si la cote indique le diamètre nominal de la tige ou du filetage, elle ne donne pas directement la taille de la clé. La tête peut avoir une autre largeur. C’est une erreur fréquente : lire une désignation de vis et l’interpréter comme la dimension entre les faces de sa tête.
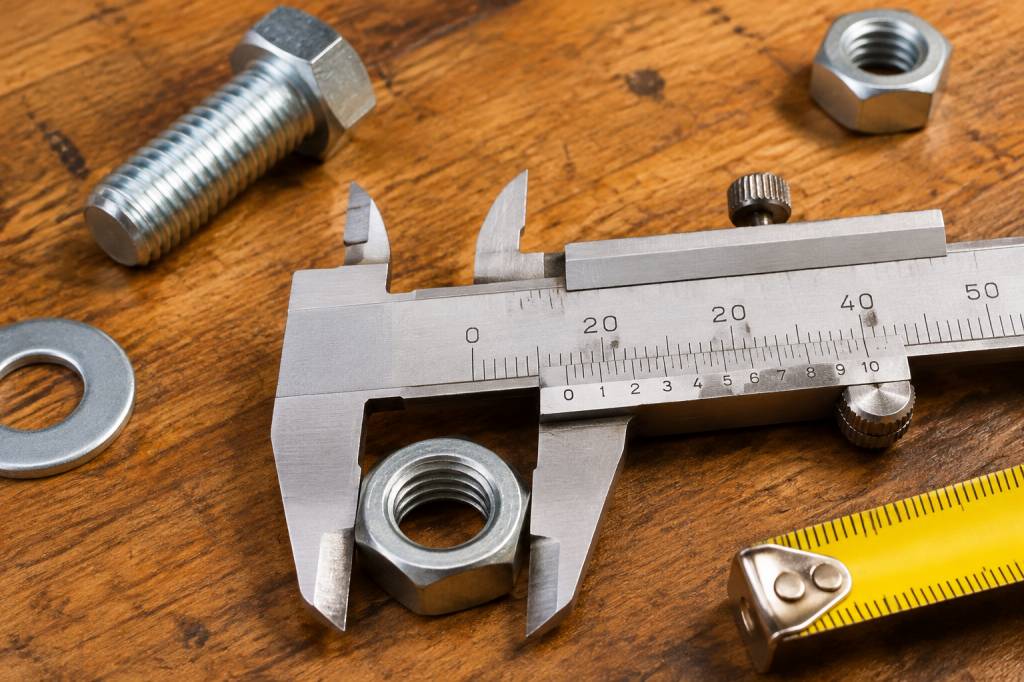
En atelier, la bonne démarche consiste à examiner la pièce, consulter son plan ou sa fiche technique, puis vérifier la cote utile avec un instrument adapté. Un pied à coulisse permet de relever certaines dimensions extérieures, mais il ne suffit pas toujours à identifier un filetage ou une tolérance.
Éviter les erreurs lors d’une commande
Une conversion correcte ne garantit pas une commande correcte. Avant de remplacer ou d’acheter un composant, il faut préciser ce que représente le 7/16 pouce et dans quel système la pièce est fabriquée. Cela concerne particulièrement les vis, les écrous, les raccords et les composants de machines importées.
-
Vérifiez si la cote correspond à un diamètre, une longueur, une largeur de tête ou une dimension nominale.
-
Pour un filetage, identifiez aussi le pas et le profil. Un diamètre proche ne suffit pas à assurer la compatibilité.
-
Consultez la référence du fabricant ou le plan de la pièce avant de choisir un remplacement.
-
Ne remplacez pas automatiquement une dimension en pouces par la valeur métrique la plus proche : l’écart peut être gênant pour l’assemblage ou la tenue mécanique.
-
Si la pièce est critique, prenez en compte les tolérances et les exigences de montage, pas seulement la valeur nominale.
Un cas simple illustre le risque : une fixation peut sembler convenir avec une clé voisine, mais l’outil peut prendre appui de façon imparfaite et abîmer les angles. Sur une intervention isolée, cela fait perdre du temps. Sur une ligne de production, une mauvaise identification répétée peut provoquer des retards, des remplacements inadaptés et des coûts qui s’accumulent.
Quelle précision conserver dans vos documents ?
Le niveau d’arrondi doit correspondre à l’usage. Pour une explication générale ou une recherche rapide, écrire « environ 11,1 mm » est suffisant. Dans une table de conversion, « 11,11 mm » est généralement plus lisible. Pour rappeler la correspondance mathématique exacte, utilisez « 11,1125 mm ».
Évitez toutefois de présenter 11,1125 mm comme la mesure garantie d’une pièce si vous ne disposez pas de sa spécification de fabrication. La conversion est exacte ; la dimension réelle dépend, elle, de la pièce et de ses tolérances. Cette nuance est importante dans un dossier de contrôle, une gamme de montage ou un échange avec un fournisseur.
Pour garder une trace claire, indiquez si la valeur est convertie, arrondie ou mesurée. Par exemple : « dimension nominale 7/16 pouce, soit 11,1125 mm par conversion » n’a pas le même sens que « diamètre mesuré : 11,11 mm ». Dans le premier cas, on parle d’une équivalence théorique ; dans le second, d’un relevé réalisé sur une pièce.
Le repère à retenir
7/16 pouce = 11,1125 mm exactement, puisque 1 pouce vaut 25,4 mm. Dans la plupart des usages courants, l’arrondi à 11,11 mm convient. Pour choisir un outil ou commander une pièce, prenez cependant le temps de vérifier ce que mesure réellement la cote : une dimension nominale, un diamètre, une largeur de tête ou une caractéristique de filetage.
Cette vérification est rapide et évite de confondre conversion et compatibilité. Sur le terrain, ce sont souvent ces quelques secondes de contrôle qui séparent un montage propre d’une pièce presque adaptée — et « presque » est rarement une spécification de fabrication.